Showing posts with label Problem Solving. Show all posts
Saturday, October 1, 2016
Creative Problem Solving
Proses Creative Problem Solving (CPS) atau Pemecahan Masalah secara Kreatif (PMK) dikembangkan oleh Parnes, Presiden dari Creative Problem Solving Foundation (CPSF). Proses ini meliputi lima langkah: menemukan fakta, menemukan masalah, menemukan gagasan, menemukan solusi, dan menemukan penerimaan. Tahap pertama didahului dengan ungkapan pikiran dan perasaan mengenai masalah yang dirasakan sebagai mengganggu (mess) tetapi masih samar-samar (fuzzy problem).
Tahap menemukan fakta ialah
Thursday, September 29, 2016
Constructive Controversy - Problem Solving
Constructive Controversy - Kontroversi Konstruktif, merupakan salah satu alat pemecahan masalah.
"Apa yang kamu pikirkan tentang cara ini sebagai solusi kedepan?"Secara umum, kita berkonsultasi ketika menemui sebuah masalah atau saat akan membuat keputusan.Kita melakukan hal ini karena kita menyadari bahwa sebagai seorang individu, cara pandang kita terbatas. Kadang
"Bisakah saya mendapatkan masukan / feedback tentang hal ini?"
"Apakah menurutmu cara ini akan berhasil?"
Friday, September 23, 2016
Single-Minute Exchange of Dies (SMED) Part 2 - Root Cause Analysis
Manfaat SMED
Dari data Shigeo Shingo selama melaksanakan metode SMED untuk mempercepat waktu setup changeover, hasil improvement yang dicapai adalah mengurangi waktu setup changeover sampai 97%, Sebuah angka yang fantastis! Dan dampak positif dari hasil improvement SMED ini bukan hanya tentang cepatnya waktu changeover, tapi juga dampak luar biasa lainnya seperti menurunkan lot size yang artinya juga menurunkan jumlah inventory produksi, yang juga berarti menurunkan jumlah working capital dan memperbaiki cash cycle.
Keuntungan lain adalah mengurangi penggunaan space yang diakibatkan besarnya inventori. Meningkatkan indeks produktifitas karena waktu yang dipakai untuk changeover sekarang dipakai untuk waktu operational. Mengurangi biaya yang ditimbulkan karena setup error dan trial run saat setup. Memperbaiki safety karena proses setup yang lebih mudah. Mempermudah membersihkan mesin dan peralatannya karena jumlah komponen changeover yang lebih sedikit. Operator lebih nyaman dalam menjalankan changeover karena prosesnya sederhana, sehingga skill orang yang dibutuhkan untuk melakukan changeover tidak harus tinggi karena prosesnya mudah. Menghilangkan stock inventori tambahan untuk mengantisipasi kesalahan saat setup. Tidak ada inventori yang rusak karena terlalu lama disimpan.
Dan kalau kita melihat konsep implementasi Lean secara utuh,
Thursday, September 22, 2016
Single-Minute Exchange of Dies (SMED) Part 1 - Root Cause Analysis
SMED adalah salah satu metode improvement dari Lean Manufacturing yang digunakan untuk mempercepat waktu yang dibutuhkan untuk melakukan setup pergantian dari memproduksi satu jenis produk ke model produk lainnya.
Waktu pergantian setup adalah salah satu bentuk WASTE / PEMBOROSAN dalam konsep Lean yang harus dihilangkan karena tidak memberi nilai tambah untuk pelanggan dan mengakibatkan proses tidak efisien.
Ada beberapa istilah lain dari SMED yaitu QCO (Quick Change Over), 4SRS (Four Step Rapid Setup), Setup Reduction, OTS (One Touch Setup), dan OTED (One Touch Exchange of Die) yang kesemuanya mengacu pada hal yang sama yaitu sebuah strategy untuk mempercepat waktu setup pergantian produk. Kata “Single Minute” bukan berarti bahwa lama waktu setup hanya membutuhkan waktu satu menit, tapi membutuhkan waktu di bawah 10 menit (dengan kata lain “single digit minute”).
Waktu setup sendiri didefinisikan sebagai
OEE Overall Equipment Effectiveness Part 2 - Root Cause Analysis
OEE (Overall Equipment Effectiveness) adalah indikator yang sangat ampuh untuk memantau produktivitas mesin, produktivitas orang, dan produktivitas material. Pengukuran adalah dasar dari improvement, dan jika kita sudah mempunyai ukuran maka kita bisa melakukan improvement.
Produktivitas mesin disini bisa dipantau dari loss karena downtime mesin dan lama waktu setup (changeover, cleaning, adjustment, pergantian produk). Produktivitas orang bisa dipantau dari loss karena idle, minor stoppages, dan kecepatan menurun. Idle karena orang tidak tersedia di line produksi, idle karena peralatan tidak tersedia, idle karena ruangan tidak memenuhi spesifikasi, atau idle karena bahan baku pendukung tidak tersedia.
Minor stoppage dalam OEE (Overall Equipment Effectiveness) adalah penghentian sementara mesin karena mesin jammed, hang, sehingga memerlukan waktu reset, loading, dan unloading. Kecepatan menurun adalah
OEE Overall Equipment Effectiveness Part 1 - Root Cause Analysis
Overall Equipment Effectiveness (OEE) adalah sebuah metrik yang berfokus pada seberapa efektif suatu operasi produksi dijalankan. Hasil dinyatakan dalam bentuk yang bersifat umum sehingga memungkinkan perbandingan antara unit manufaktur di industri yang berbeda.
Pengukuran OEE juga biasanya digunakan sebagai indikator kinerja utama (KPI) dalam implementasi lean manufacturing untuk memberikan indikator keberhasilan.
OEE membagi performa dari manufactur menjadi tiga komponen yang diukur yaitu Availability, Performance, dan Quality. Tiap komponen menunjuk pada aspek proses yang di targetkan untuk diimprove.
Penghitungan OEE = Availability x Performance x Quality
Contoh:
Wednesday, September 21, 2016
Value Stream Mapping (VSM) - Root Cause Analysis
Value Stream Mapping (VSM) adalah perangkat dari manajeman kualitas (quality management tools) yang dapat menyusun keadaan saat ini dari sebuah proses dengan cara membuka kesempatan untuk melakukan perbaikan dan mengurangi pemborosan. Secara umum, Value Stream Mapping berasal dari prinsip Lean. Prinsip dari teori Lean adalah mengurangi pemborosan, menurunkan persediaan (inventory) dan biaya operasional, memperbaiki kualitas produk, meningkatkan produktivitas dan memastikan kenyamanan saat bekerja (Womack et al, 1990).
Value Stream Mapping (VSM) dapat dibagi menjadi beberapa tahap, sebagai berikut :
1) Mengidentifikasi kelompok dari Produk/Jasa.
2) Membuat value stream dari keadaan saat ini untuk menentukan problem yang dihadapi dari sudut pandang Organisasi dan Pelanggan.
3) Menentukan Pemetaan yang ideal untuk masa depan.
4) Mengidentifikasi aksi perbaikan yang dibutuhkan untuk
Nominal Group Technique (NGT) - Prioritization
Nominal Group Technique (NGT) adalah salah satu quality tools yang bermanfaat dalam mengambil keputusan terbaik. Dalam quality management, metode ini dapat digunakan untuk berbagai hal, mulai dari mencari solusi permasalahan, hingga memilih ide pengembangan produk baru.
Apa itu Nominal Group Technique?
NGT adalah suatu metode untuk mencapai konsensus dalam suatu kelompok, dengan cara mengumpulkan ide-ide dari tiap peserta, yang kemudian memberikan voting dan ranking terhadap ide-ide yang mereka pilih. Ide yang dipilih adalah yang paling banyak skor-nya, yang berarti merupakan konsensus bersama. Metode ini dapat menjadi alternatif brainstorming, hanya saja konsensus dapat tercapai lebih cepat. Teknik ini awalnya dikembangkan oleh Delbecq dan VandeVen, yang kemudian diaplikasikan untuk perencanaan program pendidikan untuk orang dewasa oleh Vedros.
Kapan NGT cocok untuk diimplementasikan?
Tuesday, September 20, 2016
Effect - Effort Matrix / Impact - Effort Matrix (Prioritization)

Effect - Effort Matrix dirancang khusus untuk tujuan menetukan prioritas dari berbagai solusi yang diusulkan. Penggunaan metode ini akan membantu mempermudah dalam mengidentifikasi solusi yang memerlukan upaya paling mudah dilakukan dan memberikan dampak paling besar.
Langkah-langkah dalam membangun Effect - Effort Matrix adalah:
- Membuat daftar solusi yang disarankan dari diskusi sebelumnya.
- Menggambar diagram kosong dengan Effort (upaya yang diperlukan untuk menerapkan solusi) pada sumbu horisontal dan Effect (dampak dari solusi) pada sumbu vertikal, dan membaginya menjadi empat kuadran.
Friday, May 20, 2016
Program Evaluation and Review Technique (PERT)
Pengelolaan proyek-proyek berskala besar yang berhasil memerlukan perencanaan, penjadwalan, dan pengkoordinasiaan yang hati-hati dari berbagai aktivitas yang berkaitan. Untuk itu telah dikembangkan prosedur-prosedur formal yang didasarkan atas pengguna network (jaringan) dan teknik-teknik network.
Prosedur yang paling utama dari teknik penjadwalan proyek ini dikenal sebagai PERT (Program Evaluation and Review Technique) dan CPM (Critical Path Method), yang diantara keduanya terdapat perbedaan penting. Namun kecenderungan pada dewasa ini adalah menggabungkan kedua pendekatan tersebut menjadi apa yang biasa dikenal dengan PERT-type system.
Perencanaan suatu proyek terdiri dari tiga tahap :
Thursday, May 19, 2016
Gantt Chart - Pengertian dan Cara Membuatnya
Pengertian Gantt Chart dan Cara Membuatnya – Gantt Chart adalah sejenis grafik batang (Bar Chart) yang digunakan untuk menunjukan Tugas-tugas pada Proyek serta Jadwal dan waktu pelaksanaannya, seperti waktu dimulainya tugas tersebut dan juga batas waktu yang digunakan untuk menyelesaikan tugas yang bersangkutan. Orang atau Departemen yang ditugaskan untuk menyelesaikan Tugas dalam proyek juga harus dituliskan dalam Gantt Chart.
Beberapa sebutan lain untuk Gantt Chart diantaranya adalah Milestones Chart, Project Bar Chart dan juga activity chart.
Wednesday, May 18, 2016
Pengertian QC Seven Tools (Tujuh Alat Pengendalian Kualitas) - Root Cause Analysis
Pengertian QC Seven Tools (Tujuh Alat Pengendalian Kualitas) – QC Seven Tools atau Tujuh alat Pengendalian Kualitas adalah Alat-alat Statistik yang dipergunakan untuk meningkatkan Kualitas dan untuk mengatasi permasalahan-permasalahan yang muncul dalam proses Manufakturing. Dengan adanya QC Seven Tools ini, kita dapat mengidentifikasikan masalah dan mempersempitkan ruang lingkup masalah tersebut serta menemukan faktor penyebab terjadinya masalah. Dengan demikian kita dapat dengan mudah mencari tindakan perbaikan dan pencegahan dengan tepat sehingga permasalahan yang sama tidak akan muncul lagi.
Alat-alat Statistik dalam pengendalian kualitas (Quality Control) ini pada dasarnya telah diperkenalkan oleh para ahli pengendalian kualitas dari Amerika Serikat
Tuesday, May 17, 2016
Apa itu Lean Manufacturing?
Lean manufacturing adalah sebuah cara berpikir, filosofi, metode dan strategi manajemen untuk meningkatkan efisiensi di lini manufaktur atau produksi. Metode ini diadaptasi dari Toyota Production System (TPS). Tujuan utama lean manufacturing adalah memaksimalkan nilai (value) bagi pelanggan dan meningkatkan profitabilitas perusahaan dengan menghilangkan aktivitas yang tidak memberikan nilai tambah (waste).
Implementasi Lean Manufacturing (metode serta tools-nya) dilakukan secara terus-menerus untuk menciptakan perbaikan pada proses dan inovasi di perusahaan, sehingga perusahaan tersebut melakukan apa yang disebut continuous improvement(CI) untuk mencapai operational excellence dan customer intimacy.
8 Waste dalam Lean Manufacturing
KAIZEN, Berubah -Baik (Continous Improvement)
Penerapan Strategi Kaizen dalam sebuah perusahaan memerlukan usaha dan kerjasama dari semua level karyawan perusahaan mulai dari level terendah sampai dengan yang Manajemen Puncak. Penerapan Strategi Kaizen lebih difokuskan pada perbaikan-perbaikan yang berskala kecil-menengah sehingga proyek-proyek perbaikan dapat dilakukan dengan cepat dan tepat sasaran. Rata-rata proyek-proyek Kaizen diselesaikan dalam waktu yang singkat seperti dalam hitungan minggu dan tidak memerlukan biaya perbaikan yang besar.
Sunday, May 15, 2016
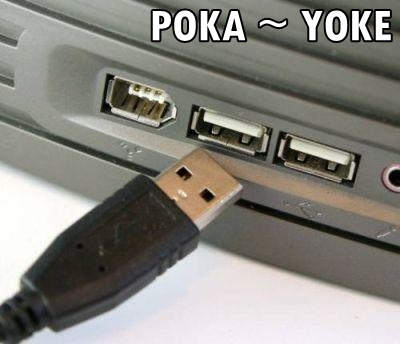
Konsep Poka - Yoke, ANTI SALAH
Konsep Paka Yoke ini pertama diperkenalkan sekitar tahun 1960-an oleh Shigeo Shingo yang merupakan bagian dari Sistem Produksi Totoya (Toyota Production System).
Poka = Poka Misu = Kesalahan yang dikarenakan Kecerobohan (Careless Mistakes)
Yoke = Yokeru = Menghindari (avoid)
Saturday, May 14, 2016
Pengertian Six Sigma dan 5 Tahapan DMAIC
Pengertian Six Sigma
Secara umum, Six Sigma adalah suatu metodologi yang dipergunakan untuk melakukan upaya perbaikan dan peningkatan proses yang berkesinambungan atau terus menerus (Continuous Improvement). SIX SIGMA berasal dari kata SIX yang berarti enam (6) dan SIGMA yang merupakan satuan dari Standard Deviasi yang juga dilambangkan dengan simbol σ, Six Sigma juga sering di simbolkan menjadi 6σ. Makin tinggi Sigma-nya, semakin baik pula kualitasnya. Dengan kata lain, semakin tinggi Sigma-nya semakin rendah pula tingkat kecacatan atau kegagalannya. Seperti Tabel konversi Sigma dibawah ini.
Strategi yang dilakukan oleh Six Sigma adalah :
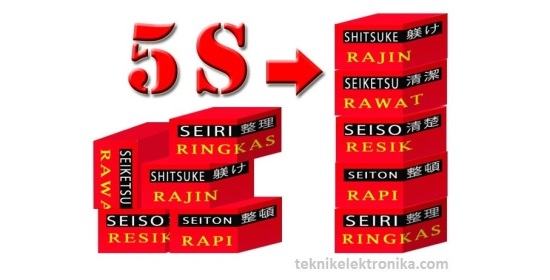
Pengertian 5S / 5R (Ringkas Rapi Resik Rawat, dan Rajin)

5S merupakan huruf awal dari 5 kata Jepang, Yaitu :
- Seiri (整理)
- Seiton (整頓)
- Seiso (清楚)
- Seiketsu (清潔)
- Shitsuke (躾け)
5S tersebut kemudian diterjemahkan ke dalam bahasa Indonesia menjadi 5R yang terdiri dari:
- Ringkas
- Rapi
- Resik
- Rawat, dan
- Rajin
Urutan 5S diatas juga merupakan urutan tahapan dalam penerapan konsep 5S.
Thursday, May 12, 2016
Prinsip 5 Gen - GENRI, GENSOKU, GENBA, GENBUTSU, GENJITSU
Prinsip 5 Gen ini sebenarnya adalah pengembangan dari Prinsip 3 Gen yang sudah terkenal luas yakni GENBA, GENBUTSU dan GENJITSU. Bagi yang sudah mengenal Lean Manufacturing, maka Genba sudah tidak asing lagi. Karena dalam Lean Manufacturing, Genba adalah suatu kegiatan yang berkunjung ke lapangan (tempat kerja yang sebenarnya) untuk melakukan studi atau analisa langsung terhadap kesempatan peningkatan secara terus menerus (Kaizen) dalam hal menghindari Pemborosan (Waste/Muda) yang terjadi dalam Produksi atau Industri.
Wednesday, May 11, 2016
Analisa SWOT - STRENGTH, WEAKNESS, OPPORTUNITIES, THREATS
Atau definisi analisis SWOT yang lainnya yaitu sebuah bentuk analisa situasi dan juga kondisi yang bersifat deskriptif (memberi suatu gambaran). Analisa ini menempatkan situasi dan juga kondisi sebagai sebagai faktor masukan, lalu kemudian dikelompokkan menurut kontribusinya masing-masing. Satu hal yang perlu diingat baik-baik oleh para pengguna analisa ini, bahwa analisa SWOT ini semata-mata sebagai suatu sebuah analisa yang ditujukan untuk menggambarkan situasi yang sedang dihadapi, dan bukan sebuah alat analisa ajaib yang mampu memberikan jalan keluar yang bagi permasalahan yang sedang dihadapi.
SWOT adalah singkatan dari:
- S = Strength (kekuatan).
- W = Weaknesses (kelemahan).
- O = Opportunities (Peluang).
- T = Threats (hambatan).
Penjelasan mengenai 4 (empat) komponen analisis SWOT, yaitu :
- Strenght (S) yaitu analisis kekuatan, situasi ataupun kondisi yang merupakan kekuatan dari suatu organisasi atau perusahaan pada saat ini. Yang perlu di lakukan di dalam analisis ini adalah setiap perusahaan atau organisasi perlu menilai kekuatan-kekuatan dan kelemahan di bandingkan dengan para pesaingnya. Misalnya jika kekuatan perusahaan tersebut unggul di dalam teknologinya, maka keunggulan itu dapat di manfaatkan untuk mengisi segmen pasar yang membutuhkan tingkat teknologi dan juga kualitas yang lebih maju.
Tuesday, May 10, 2016
Siklus PDCA (Plan, Do, Check, Act)
Pengertian dan Siklus PDCA – PDCA adalah singkatan dari PLAN, DO, CHECK dan ACT yaitu siklus peningkatan proses (Process Improvement) yang berkesinambungan atau secara terus menerus seperti lingkaran yang tidak ada akhirnya. Konsep siklus PDCA (Plan, Do, Check dan Act) ini pertama kali diperkenalkan oleh seorang ahli manajemen kualitas dari Amerika Serikat yang bernama Dr. William Edwards Deming.
Siklus PDCA (Plan, Do, Check, Act)
Berikut ini adalah penjelasan singkat mengenai siklus PDCA (PDCA Cycle) :
PLAN (MERENCANAKAN)
Tahap PLAN adalah tahap untuk menetapkan Target atau Sasaran yang ingin dicapai dalam peningkatan proses ataupun permasalahan yang ingin dipecahkan, kemudian menentukan Metode yang akan digunakan untuk mencapai Target atau Sasaran yang telah ditetapkan tersebut. Dalam Tahap PLAN ini juga meliputi pembentukan Tim Peningkatan Proses (Process Improvement Team) dan melakukan pelatihan-pelatihan terhadap sumber daya manusia yang berada di dalam Tim tersebut serta batas-batas waktu (Jadwal) yang diperlukan untuk melakukan perencanaan-perencanaan yang telah ditentukan. Perencanaan terhadap penggunaan sumber daya lainnya seperti Biaya dan Mesin juga perlukan dipertimbangkan dalam Tahap PLAN ini.
Subscribe to:
Posts (Atom)